 EN
Testes de Aceitação na Fábrica de Transformadores: O Que os Compradores Devem Revisar Antes do Embarque
|
Projétil |
transformer-factory-acceptance-tests-before-shipment |
|
Categoria |
Conhecimento / Qualidade e Inspeção |
|
Título Meta |
Testes de Aceitação na Fábrica de Transformadores Antes do Embarque |
|
Meta Descrição |
Entenda o planejamento dos testes FAT em transformadores, ensaios de rotina, revisão de documentos, pontos de testemunhamento, desvios e controles de liberação antes do embarque. |
|
Palavras-chave-alvo |
teste de aceitação na fábrica de transformador; FAT de transformador; ensaio de rotina de transformador; inspeção de transformador |
|
Links internos |
Transformadores de Potência; Transformadores de Distribuição Imersos em Óleo; Sobre Nós / Como Apoiamos seu Pedido |
|
Arquivo de imagem |
article-03-transformer-factory-acceptance-tests.png |
|
Texto alternativo da imagem |
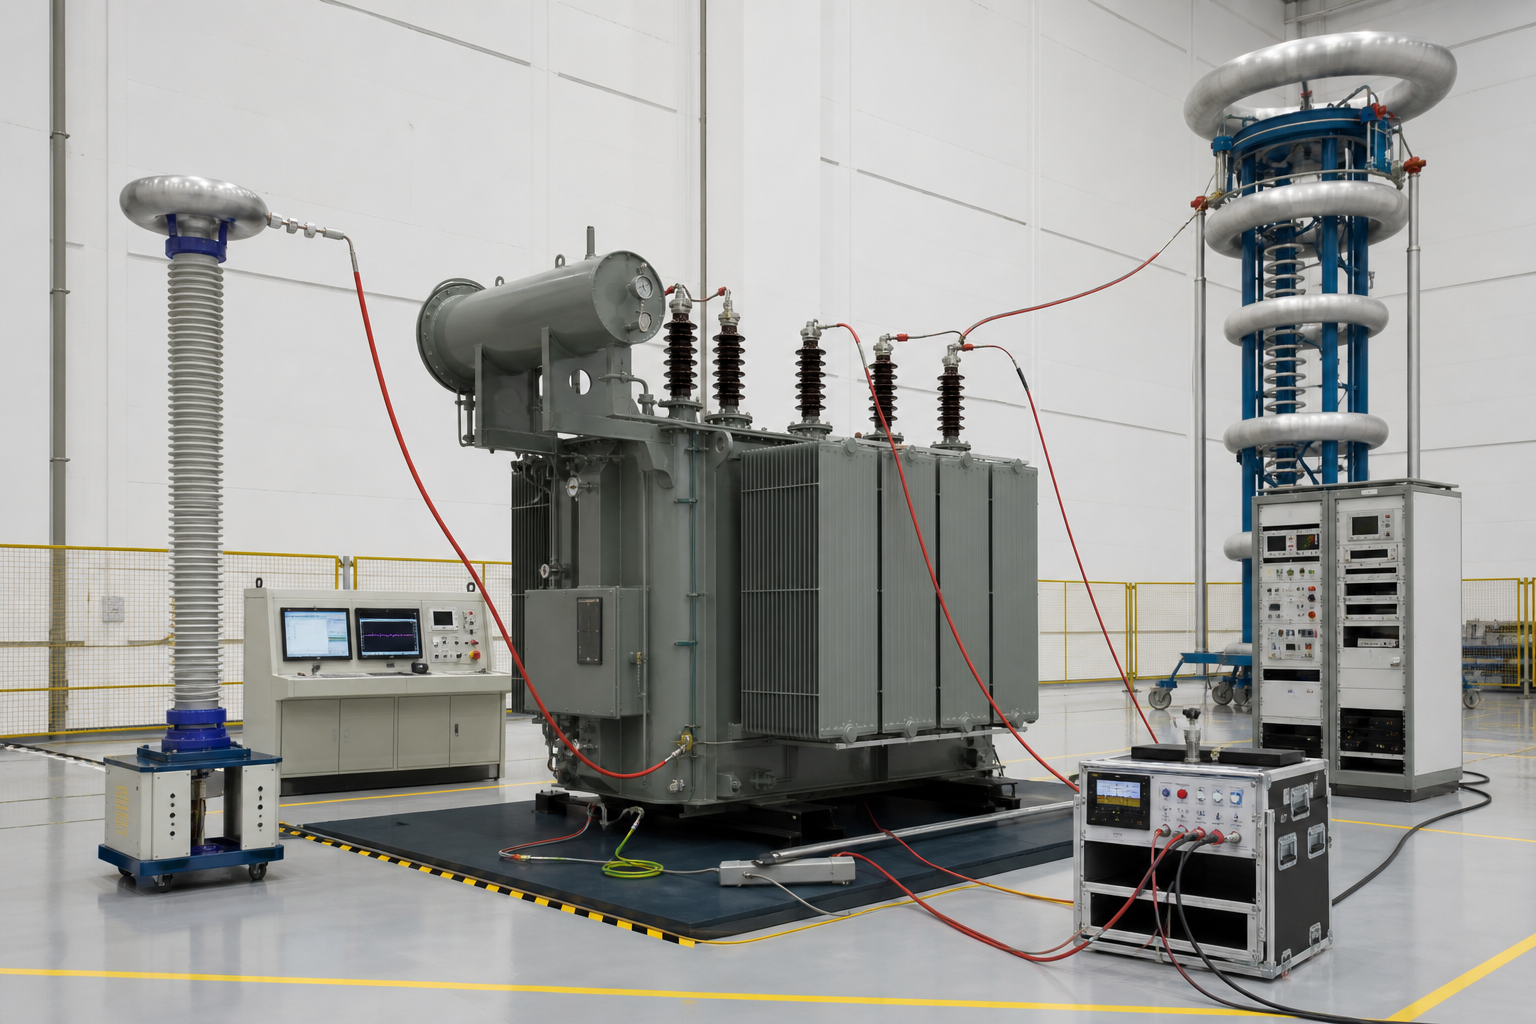
Transformador imerso em óleo em uma área de teste de aceitação em fábrica com equipamentos de ensaio elétrico |
Um FAT útil verifica a linha de base de projeto acordada, registra os resultados dos ensaios e resolve desvios antes da liberação para embarque.
O FAT é um processo de liberação, não apenas um dia de ensaio
O ensaio de aceitação em fábrica de um transformador é frequentemente descrito como uma visita para testemunhar ensaios elétricos. Na prática, um FAT eficaz começa antes disso. Os desenhos aprovados, o cronograma técnico, as normas, o plano de ensaios e a lista de documentos devem estar alinhados antes que a unidade chegue à área de ensaio. A decisão final não se baseia simplesmente em saber se um instrumento de ensaio produziu um valor numérico; trata-se de verificar se o transformador concluído e seus registros correspondem aos requisitos contratuais acordados.
A IEC 60076-1 estabelece requisitos gerais para transformadores de potência e distingue ensaios de rotina, ensaios de tipo e ensaios especiais. As especificações do projeto e os requisitos da concessionária podem acrescentar ensaios ou documentação adicionais. O cronograma de ensaios acordado deve identificar quais ensaios estão incluídos, quais serão testemunhados e quais evidências serão fornecidas.
Confirmar a linha técnica aprovada
Antes do FAT, comparar a mais recente folha de dados aprovada, o desenho de contorno, o desenho da placa de identificação, os diagramas esquemáticos, a lista de acessórios e o arranjo dos terminais. Verificar os números das revisões. Se a fábrica estiver realizando ensaios com base numa revisão diferente daquela aprovada pelo comprador, mesmo resultados elétricos aceitáveis poderão não comprovar a conformidade com o projeto atual.
Revisar o plano de inspeção e ensaio
O plano de inspeção e ensaio deve indicar as inspeções de fabricação, os pontos de retenção, os pontos de testemunha, os ensaios de rotina, os ensaios adicionais, os critérios de aceitação e as partes responsáveis. Confirme se são exigidos certificados de instrumentos calibrados, registros brutos dos ensaios e fotografias. Caso um ensaio de testemunha seja realizado remotamente, acorde antecipadamente a cobertura da câmera, o método de compartilhamento de documentos e o canal de comunicação.
Ensaios elétricos de rotina típicos
A lista exata depende do tipo de transformador e da norma aplicável. A revisão típica de ensaios de rotina pode incluir resistência de enrolamento, relação de tensão e deslocamento de fase, impedância de curto-circuito e perdas sob carga, perdas em vazio e corrente, ensaios dielétricos e verificações da fiação auxiliar e dos dispositivos de proteção. Os resultados devem ser avaliados com base na potência nominal acordada, na posição de tomada, na temperatura de referência e nas tolerâncias.
Um comprador deve evitar tratar uma única lista de verificação genérica como universal. Um transformador de distribuição, uma unidade a seco, um transformador montado em pedestal e um transformador de potência de grande porte possuem construções, acessórios e requisitos de ensaios específicos diferentes.
Inspeção Mecânica e Visual
Resultados elétricos não substituem a inspeção física. Verifique as dimensões gerais, a orientação dos terminais, os dispositivos para içamento e elevação, os pontos de aterramento, as válvulas, os manômetros, as caixas de cabos, os radiadores, os ventiladores, os quadros de controle, as etiquetas, o acabamento da pintura e os componentes mecânicos acessíveis. Compare a unidade real com o desenho esquemático aprovado e com a relação de acessórios.
Placa de identificação e documentação
Verifique se a placa de identificação contém o nome correto do projeto, o número de série, as características nominais, o grupo vetorial, a impedância, o sistema de refrigeração, a massa total, a massa de óleo (quando aplicável), as normas e o diagrama de ligações. O pacote final de documentos deve ser rastreável ao mesmo número de série. Relatórios preliminares de ensaios podem ser analisados durante o FAT (Teste de Aceitação na Fábrica), mas a liberação para embarque deve exigir documentos finais controlados, conforme estipulado no contrato.
Acessórios e verificações funcionais
Verificar contatos de alarme e de desligamento, indicadores de temperatura, dispositivos de nível de óleo, dispositivos de alívio de pressão, ventiladores, bombas, aquecedores de ambiente, iluminação e fiação da caixa de distribuição, conforme aplicável. Confirmar a numeração dos terminais e a correspondência entre o diagrama esquemático e a fiação instalada. Quando forem incluídas interfaces de comunicação ou monitoramento, definir como sua função básica será demonstrada.
Tratamento de desvios
Registrar cada desvio com descrição clara, evidência, parte responsável e data de encerramento. Separar os problemas críticos que impedem o embarque das correções menores de documentação. Um compromisso verbal durante o FAT é difícil de controlar posteriormente; a nota de liberação deve listar os itens em aberto e as evidências necessárias para seu encerramento.
Embalagem e liberação para expedição
Antes da liberação, revise o método de embalagem, a proteção contra umidade, a lista de embalagem dos acessórios, as peças de reposição, as marcas de expedição, as dimensões de transporte e quaisquer itens removidos para envio. Transformadores de grande porte podem exigir registradores de impacto, suprimento de nitrogênio ou ar seco e monitoramento durante o transporte, conforme exigido pelo projeto. A liberação do envio deve vincular os resultados dos ensaios aprovados, a lista de pendências resolvidas e os registros de embalagem.
Abordagem de coordenação Apex
A Apex Electrics coordena os requisitos técnicos do comprador com o recurso fabril selecionado, acompanha as revisões de documentos, organiza as informações de inspeção e rastreia as evidências de conclusão antes da entrega. O objetivo é uma transferência prática e rastreável, em vez de um relatório de inspeção desconectado dos equipamentos encomendados.
|
CTA sugerido Inclua as cláusulas obrigatórias referentes ao FAT, à presença de testemunhas e à documentação na solicitação de cotação (RFQ), para que o escopo de inspeção possa ser orçado e agendado antes da produção. |