 EN
Testy akceptacyjne fabryczne transformatorów: co kupujący powinien sprawdzić przed wysyłką
|
Kula |
testy-akceptacyjne-fabryczne-transformatorow-przed-wysylka |
|
Kategoria |
Wiedza / Jakość i inspekcja |
|
Tytuł meta |
Testy akceptacyjne fabryczne transformatorów przed wysyłką |
|
Opis meta |
Zrozumienie planowania testów FAT dla transformatorów, testów rutynowych, przeglądu dokumentacji, punktów do obserwacji, odstępstw oraz kontroli zwalniania przed wysyłką. |
|
Słowa kluczowe docelowe |
test akceptacyjny fabryczny transformatora; test FAT transformatora; test rutynowy transformatora; inspekcja transformatora |
|
Linki wewnętrzne |
Transformatory mocy; olejowe transformatory rozdzielcze; O nas / Jak wspieramy Twoje zamówienie |
|
Plik obrazu |
article-03-transformer-factory-acceptance-tests.png |
|
Tekst alternatywny dla obrazu |
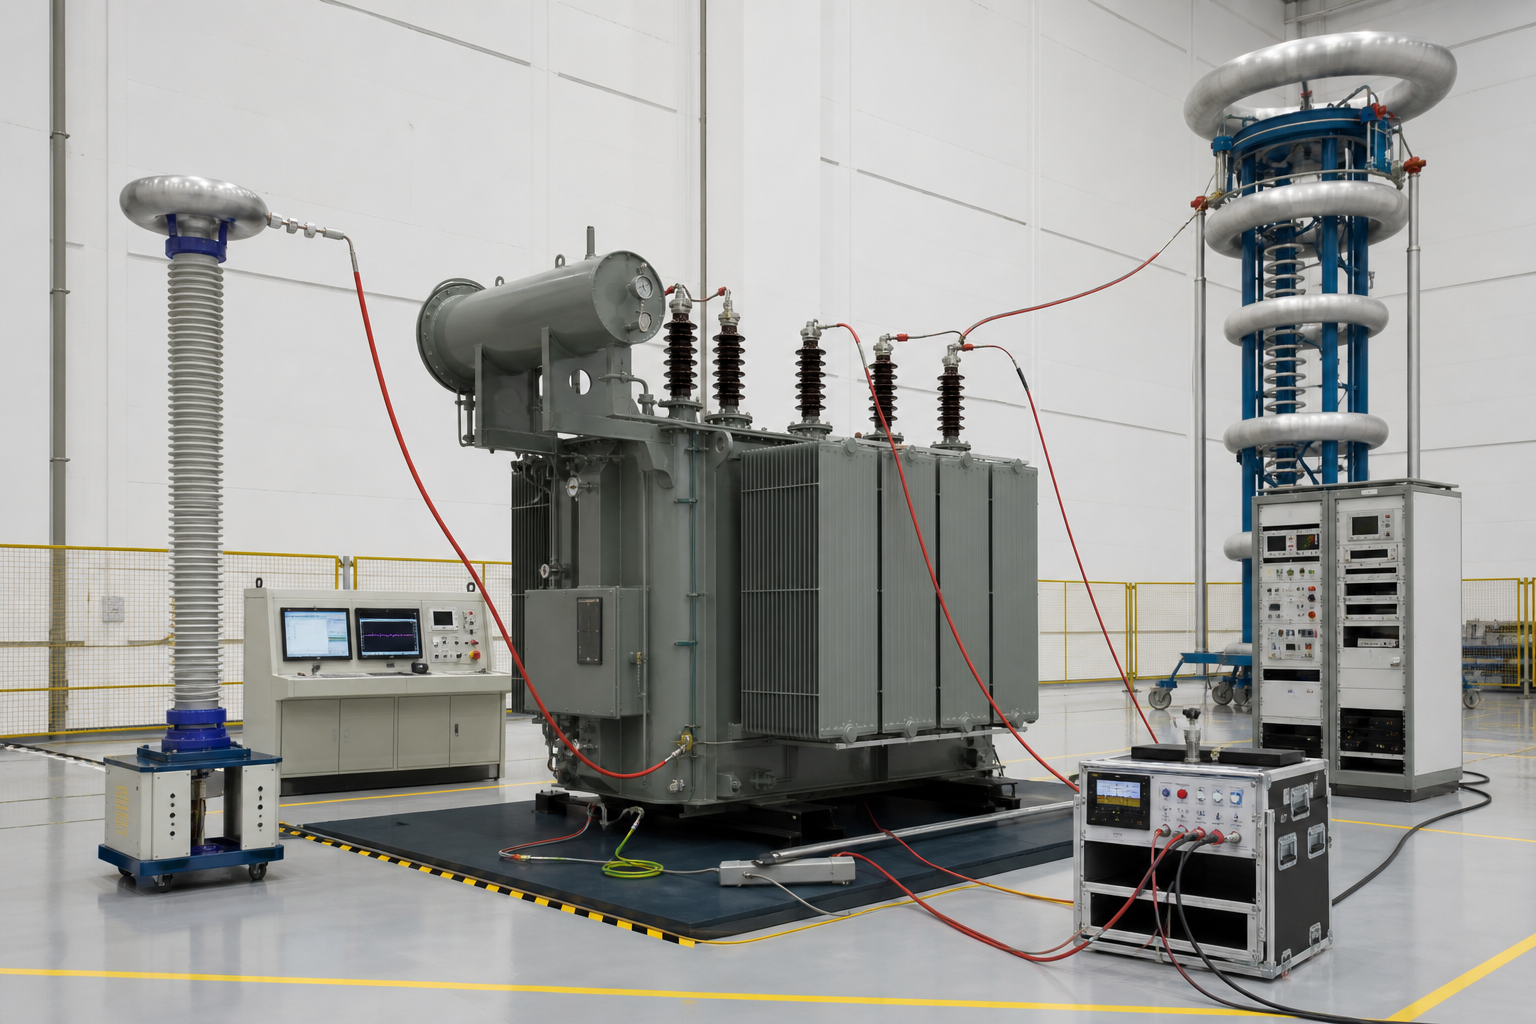
Transformator zanurzony w oleju w pomieszczeniu do testów akceptacyjnych fabrycznych z wyposażeniem do badań elektrycznych |
Skuteczny test akceptacyjny fabryczny (FAT) potwierdza uzgodnioną podstawę projektową, dokumentuje wyniki testów oraz rozstrzyga odstępstwa przed wydaniem urządzenia do wysyłki.
Test akceptacyjny fabryczny (FAT) to proces wydania, a nie tylko jednodniowy test
Test akceptacyjny fabryczny transformatora często opisywany jest jako wizyta w celu obserwacji badań elektrycznych. W praktyce skuteczny FAT rozpoczyna się wcześniej. Zatwierdzone rysunki, harmonogram techniczny, normy, plan badań oraz lista dokumentów muszą zostać zsynchronizowane jeszcze przed umieszczeniem urządzenia w pomieszczeniu do testów. Ostateczna decyzja nie sprowadza się wyłącznie do tego, czy przyrząd pomiarowy wygenerował określoną wartość; decydujące znaczenie ma zgodność gotowego transformatora i jego dokumentacji z uzgodnionymi wymaganiami umownymi.
Norma IEC 60076-1 określa ogólne wymagania dotyczące transformatorów mocy oraz rozróżnia próby rutynowe, typowe i specjalne. Specyfikacje projektowe i wymagania operatorów sieci mogą nakładać dodatkowe próby lub dokumentację. Zgodny harmonogram prób powinien określać, które próby są objęte zakresem, które są obserwowane oraz jakie dowody zostaną dostarczone.
Potwierdzić zatwierdzoną podstawę techniczną
Przed próbami fabrycznymi (FAT) porównać najnowsze zatwierdzone arkusze danych, rysunki zewnętrzne, rysunki tabliczek znamionowych, schematy połączeń oraz listę akcesoriów i układu zacisków. Sprawdzić numery rewizji. Jeśli zakład przeprowadza próby na podstawie innej rewizji niż ta zatwierdzona przez nabywcę, nawet akceptowalne wyniki pomiarów elektrycznych nie gwarantują zgodności z aktualnym projektem.
Przejrzeć plan inspekcji i prób
Plan inspekcji i testów powinien zawierać informacje o inspekcjach produkcyjnych, punktach zatrzymania, punktach obecności świadka, testach rutynowych, dodatkowych testach, kryteriach akceptacji oraz stronach odpowiedzialnych. Potwierdzić, czy wymagane są certyfikaty kalibracji przyrządów pomiarowych, surowe zapisy testów oraz fotografie. W przypadku zdalnego testu z udziałem świadka należy wcześnie uzgodnić zasięg kamery, metodę udostępniania dokumentów oraz kanał komunikacji.
Typowe rutynowe testy elektryczne
Dokładna lista zależy od typu transformatora oraz stosownej normy. Typowa analiza testów rutynowych może obejmować opór uzwojeń, stosunek napięć i przesunięcie fazowe, impedancję zwarcia i straty obciążeniowe, straty jałowe i prąd jałowy, testy dielektryczne oraz sprawdzenie okablowania pomocniczego i urządzeń zabezpieczających. Wyniki należy oceniać z wykorzystaniem uzgodnionej mocy znamionowej, pozycji odgałęzienia oraz odniesienia temperaturowego i dopuszczalnych odchyleń.
Zakupujący nie powinien traktować jednej uniwersalnej listy kontrolnej jako stosowalnej we wszystkich przypadkach. Transformator rozdzielczy, suchy transformator, transformator w obudowie na słupie oraz duży transformator mocy różnią się konstrukcją, wyposażeniem oraz wymaganiami dotyczącymi badań projektowych.
Inspekcja mechaniczna i wizualna
Wyniki pomiarów elektrycznych nie zastępują inspekcji fizycznej. Należy zweryfikować całkowite wymiary, orientację zacisków, rozwiązania do podnoszenia i podparcia, punkty uziemienia, zawory, manometry, puszki kablowe, chłodnice, wentylatory, szafy sterownicze, tabliczki znamionowe, wykończenie malarskie oraz łatwo dostępne elementy mocujące. Należy porównać rzeczywistą jednostkę z zatwierdzonym rysunkiem zewnętrznych konturów oraz harmonogramem wyposażenia.
Tabliczka znamionowa i dokumentacja
Sprawdzić, czy tabliczka znamionowa zawiera poprawną nazwę projektu, numer seryjny, dane znamionowe, grupę wektorową, impedancję, sposób chłodzenia, masę całkowitą oraz masę oleju (jeśli dotyczy), normy oraz schemat połączeń. Ostateczny pakiet dokumentów powinien być śledzony do tego samego numeru seryjnego. Projekt raportów z badań może zostać przeanalizowany podczas testów przy odbiorze fabrycznym (FAT), jednak zwolnienie do wysyłki wymaga kontrolowanych ostatecznych dokumentów zgodnych z umową.
Akcesoria i sprawdzenia funkcjonalne
Zweryfikować styki alarmowe i wyłączeniowe, wskaźniki temperatury, urządzenia do pomiaru poziomu oleju, urządzenia odpowietrzające, wentylatory, pompy, grzejniki przestrzenne, oświetlenie oraz okablowanie w skrzynkach rozdzielczych (jeśli dotyczy). Potwierdzić numerację zacisków oraz zgodność pomiędzy schematem ideowym a wykonanym okablowaniem. W przypadku zastosowania interfejsów komunikacyjnych lub monitorujących określić sposób demonstracji ich podstawowych funkcji.
Postępowanie w przypadku odstępstw
Rejestruj każdą odchyłkę z jasnym opisem, dowodami, podaniem osoby odpowiedzialnej oraz datą zamknięcia. Oddziel kwestie krytyczne blokujące wysyłkę od drobnych poprawek dokumentacji. Ustna obietnica wydana podczas testów przy odbiorze końcowym (FAT) jest trudna do kontrolowania w późniejszym czasie; notatka zwalniająca powinna zawierać listę otwartych pozycji oraz wymagane dowody potwierdzające ich zamknięcie.
Pakowanie i zwalnianie do wysyłki
Przed zwolnieniem sprawdź metodę pakowania, ochronę przed wilgocią, listę wyposażenia dodatkowego, części zamienne, znaki transportowe, wymiary przewozowe oraz wszelkie elementy usunięte przed wysyłką. Duże transformatory mogą wymagać rejestratorów uderzeń, dostarczania azotu lub suchego powietrza oraz monitoringu transportu – zgodnie z wymaganiami danego projektu. Zwolnienie wysyłki powinno być powiązane z zatwierdzonymi wynikami testów, zamkniętą listą uwag oraz dokumentacją pakowania.
Podejście koordynacyjne Apex
Apex Electrics koordynuje techniczne wymagania nabywcy z wybranym źródłem produkcji, śledzi wersje dokumentów, organizuje informacje dotyczące inspekcji oraz śledzi dowody ukończenia przed dostawą. Celem jest praktyczna i śledzalna przekazanie sprzętu, a nie raport inspekcyjny odłączony od zamówionego wyposażenia.
|
Zaproponowana czynność Do zaproszenia do złożenia oferty (RFQ) należy włączyć wymagane klauzule dotyczące testów przy fabryce (FAT), obecności świadka oraz dokumentacji, aby zakres inspekcji można było określić cenowo i zaplanować jeszcze przed rozpoczęciem produkcji. |