 EN
Fabrikksgodkjenningstester for transformatorer: Hva kjøpere bør gjennomgå før sending
|
Slug |
transformatorfabrikksakseptansetester-før-forsendelse |
|
Kategori |
Kunnskap / Kvalitet og inspeksjon |
|
Meta-tittel |
Transformatorfabrikksakseptansetester før forsendelse |
|
Meta-beskrivelse |
Forstå planlegging av transformator-FAT, rutinetester, dokumentgjennomgang, vitnepunkter, avvik og frigjøringskontroller før forsendelse. |
|
Målord |
transformatorfabrikksakseptansetest; transformator-FAT; transformatorrutinetest; transformatorinspeksjon |
|
Interne lenker |
Krafttransformatorer; Oljeimmerserte distribusjonstransformatorer; Om oss / Hvordan vi støtter ordren din |
|
Bildefil |
article-03-transformer-factory-acceptance-tests.png |
|
Bildealternativ tekst |
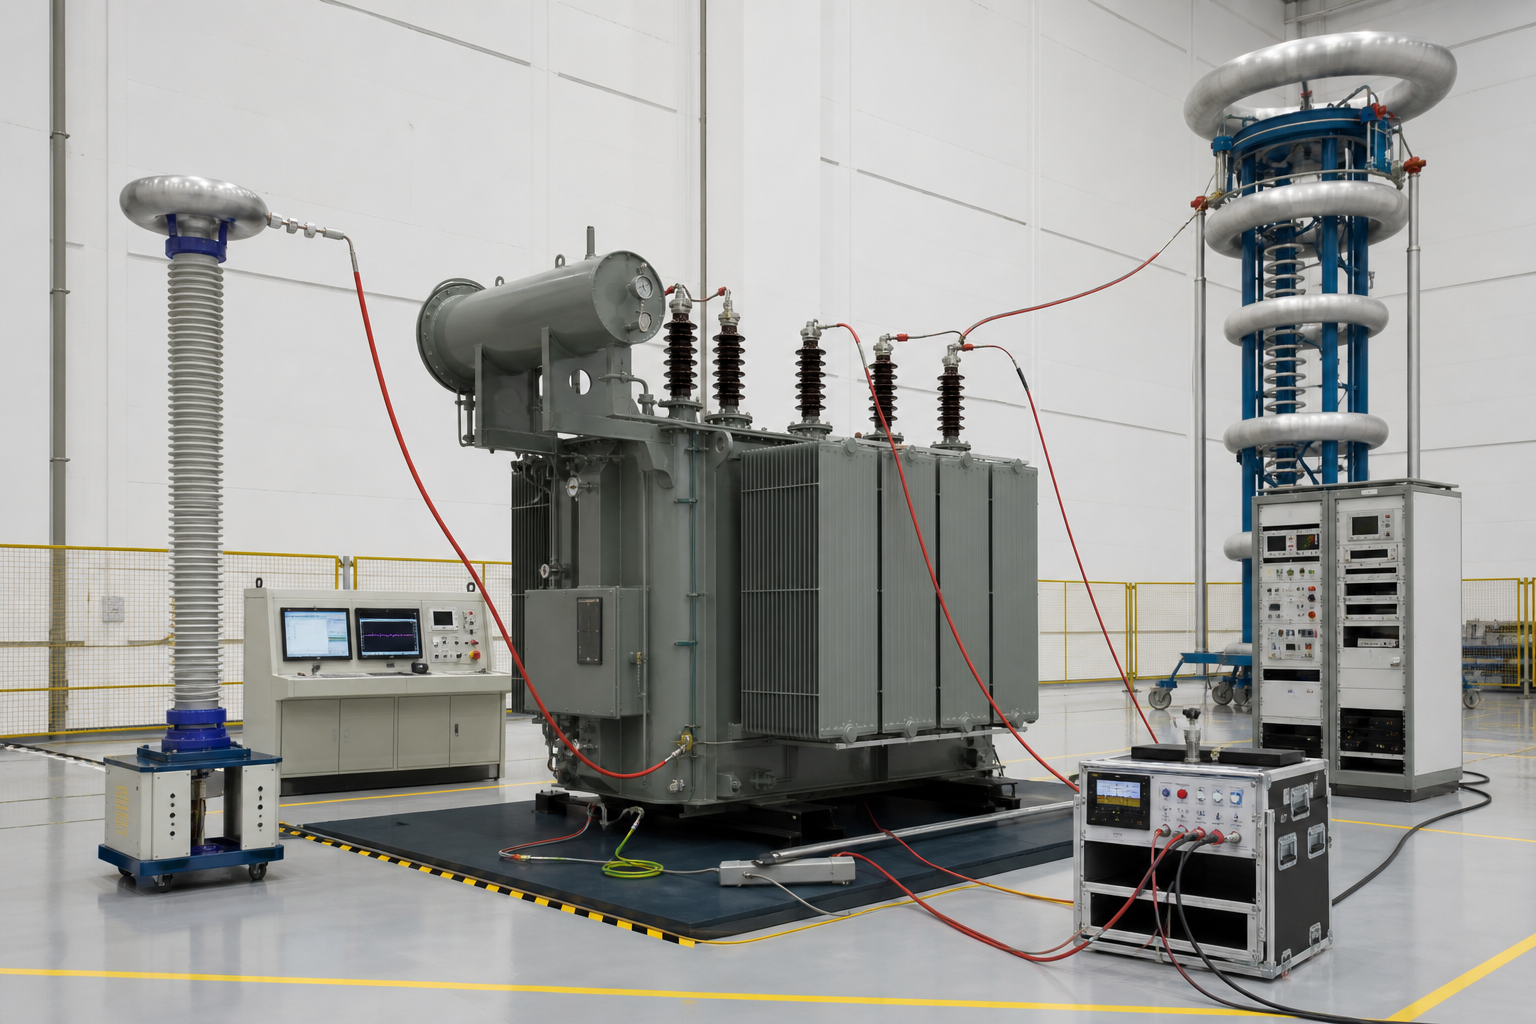
Oljeisert transformator i en fabrikksgodkjenningsprøvebås med elektrisk prøveutstyr |
En nyttig fabrikksgodkjenningsprøve bekrefter den avtalte designgrunnlinjen, registrerer prøveresultatene og avslutter avvik før fraktgodkjenning.
Fabrikksgodkjenningsprøve er en frigivelsesprosess, ikke bare en prøvedag
En fabrikksgodkjenningsprøve for en transformator beskrives ofte som et besøk for å være vitne til elektriske tester. I praksis begynner en effektiv fabrikksgodkjenningsprøve tidligere. De godkjente tegningene, den tekniske tidsskabelonen, standardene, prøveplanen og dokumentlisten må være avstemt før enheten kommer til prøvebåsen. Den endelige avgjørelsen er ikke bare om et prøveinstrument produserte et tall; det er om den ferdige transformatorn og dens dokumentasjon samsvarer med de avtalte kontraktskravene.
IEC 60076-1 gir generelle krav til krafttransformatorer og skiller mellom rutinetester, typeprøver og spesialprøver. Prosjektspesifikasjoner og nettverkskrav kan legge til ytterligere tester eller dokumentasjon. Den avtalte prøveplanen skal angi hva som er inkludert, hva som skal overvåkes og hvilken dokumentasjon som leveres.
Bekreft den godkjente tekniske grunnlinjen
Før FAT skal den nyeste godkjente dataarket, oversiktsfiguren, skilttegningen, skjemaene, tilbehørslisten og terminaloppstillingen sammenlignes. Sjekk revisjonsnumrene. Hvis fabrikken utfører tester basert på en annen revisjon enn kjøperen, kan selv akseptable elektriske resultater ikke bevise at gjeldende design er i samsvar med kravene.
Gjennomgå inspeksjons- og prøveplanen
Inspeksjons- og testplanen skal vise produksjonsinspeksjoner, stopppunkter, overvåkede punkter, rutinemessige tester, ekstra tester, akseptkriterier og ansvarlige parter. Bekreft om sertifikater for kalibrerte instrumenter, rå testdokumenter og fotografier kreves. Hvis en overvåket test utføres på avstand, må kameradekning, metode for dokumentdeling og kommunikasjonskanal avtales i forkant.
Typiske rutinemessige elektriske tester
Den nøyaktige listen avhenger av transformator-typen og gjeldende standard. En typisk gjennomgang av rutinetester kan inkludere viklingsmotstand, spenningsforhold og faseforskyvning, kortslutningsimpedans og belastningstap, tomgangstap og tomgangsstrøm, dielektriske tester samt sjekk av hjelpeledninger og beskyttelsesutstyr. Resultatene må vurderes ved hjelp av den avtalte klassifiseringen, tappeposisjonen, referansetemperaturen og toleransene.
En kjøper bør unngå å behandle én generisk sjekkliste som universell. En distribusjonstransformator, en tørrtypeenhet, en pad-montert transformator og en stor krafttransformator har ulik konstruksjon, ulike tilbehør og ulike prosjekttestkrav.
Mekanisk og visuell inspeksjon
Elektriske resultater erstatter ikke fysisk inspeksjon. Kontroller totale mål, terminalretning, løfte- og heveanordninger, jordingspunkter, ventiler, manometre, kabinskasser, radiatorer, vifter, kontrollskap, merker, malingsoverflate og tilgjengelig utstyr. Sammenlikn den faktiske enheten med den godkjente skissefiguren og tilbehørsplanen.
Navneskilt og dokumentasjon
Sjekk at navneskiltet bruker riktig prosjektnavn, serienummer, verdier, vektorgruppe, impedans, kjøling, total masse og oljemasse der det er relevant, samt standarder og tilkoblingsdiagram. Det endelige dokumentpakken må kunne spores tilbake til samme serienummer. Utkast til testrapporter kan gjennomgås under FAT, men frigivelse til forsendelse krever kontrollerte endelige dokumenter i henhold til kontrakten.
Tilbehør og funksjonssjekker
Verifiser alarm- og utløsningskontakter, temperaturindikatorer, oljenivåutstyr, trykkavlastningsutstyr, vifter, pumper, romvarmere, belysning og kabeltilkoblinger i fordelingsboksen der det er relevant. Bekreft terminalnummerering og sammenhengen mellom skjematisk diagram og montert kablingsoppsett. Når kommunikasjons- eller overvåkningsgrensesnitt inkluderes, må det defineres hvordan grunnfunksjonen skal demonstreres.
Håndtering av avvik
Registrer hver avvik med en tydelig beskrivelse, bevis, ansvarlig part og lukkningsdato. Skil mellom kritiske problemer som blokkerer sending og mindre dokumentasjonskorrigeringar. Ein munnleg løvte under FAT er vanskeleg å kontrollere seinare; frigivingsskjemaet bør liste opp opne punkt og dei påkrevde bevisa for lukking.
Pakking og frigivelse for forsendelse
Før frigiving skal pakkingmetoden, fuktbeskyttelsen, tilbehørs-pakkelista, reservedelar, fraktmerker, transportmål og eventuelle element som er fjerna for frakt gjennomgåast. Store transformatorar kan krevje påverkningsregistrerarar, nitrogen- eller tørrlufttilførsel og transportovervakning i samsvar med prosjektet. Frigivinga for frakt skal knytte saman godkjende testresultat, lukka punchliste og pakkeprotokollar.
Apex-samarbeidsmetode
Apex Electrics koordinerer kjøperens tekniske krav med den valgte produksjonsressursen, følger dokumentrevisjoner, organiserer inspeksjonsinformasjon og sporer avslutningsbevis før levering. Målet er en praktisk, sporbare overlevering i stedet for en inspeksjonsrapport som ikke er knyttet til den bestilte utstyret.
|
Forslag til CTA Inkluder de nødvendige FAT-, vitne- og dokumentklausulene i RFQ-en, slik at inspeksjonsomfanget kan prises og planlegges før produksjonen starter. |