 EN
Fabrieksacceptatietests voor transformatoren: wat kopers moeten controleren vóór verzending
|
Slug |
transformer-factory-acceptance-tests-before-shipment |
|
Categorie |
Kennis / Kwaliteit en inspectie |
|
Meta titel |
Transformatorenfabriekacceptatietests vóór verzending |
|
Meta-beschrijving |
Begrijp de planning van transformatoren-FAT, standaardtests, documentcontrole, getuigenpunten, afwijkingen en vrijgavecontroles vóór verzending. |
|
Doelzoekwoorden |
transformatorenfabriekacceptatietest; transformatoren-FAT; transformatorenstandaardtest; transformatoreninspectie |
|
Interne links |
Krachtransformatoren; oliegevulde distributietransformatoren; Over ons / Hoe wij uw bestelling ondersteunen |
|
Afbeeldingsbestand |
article-03-transformer-factory-acceptance-tests.png |
|
Afbeeldingsalternatieve tekst |
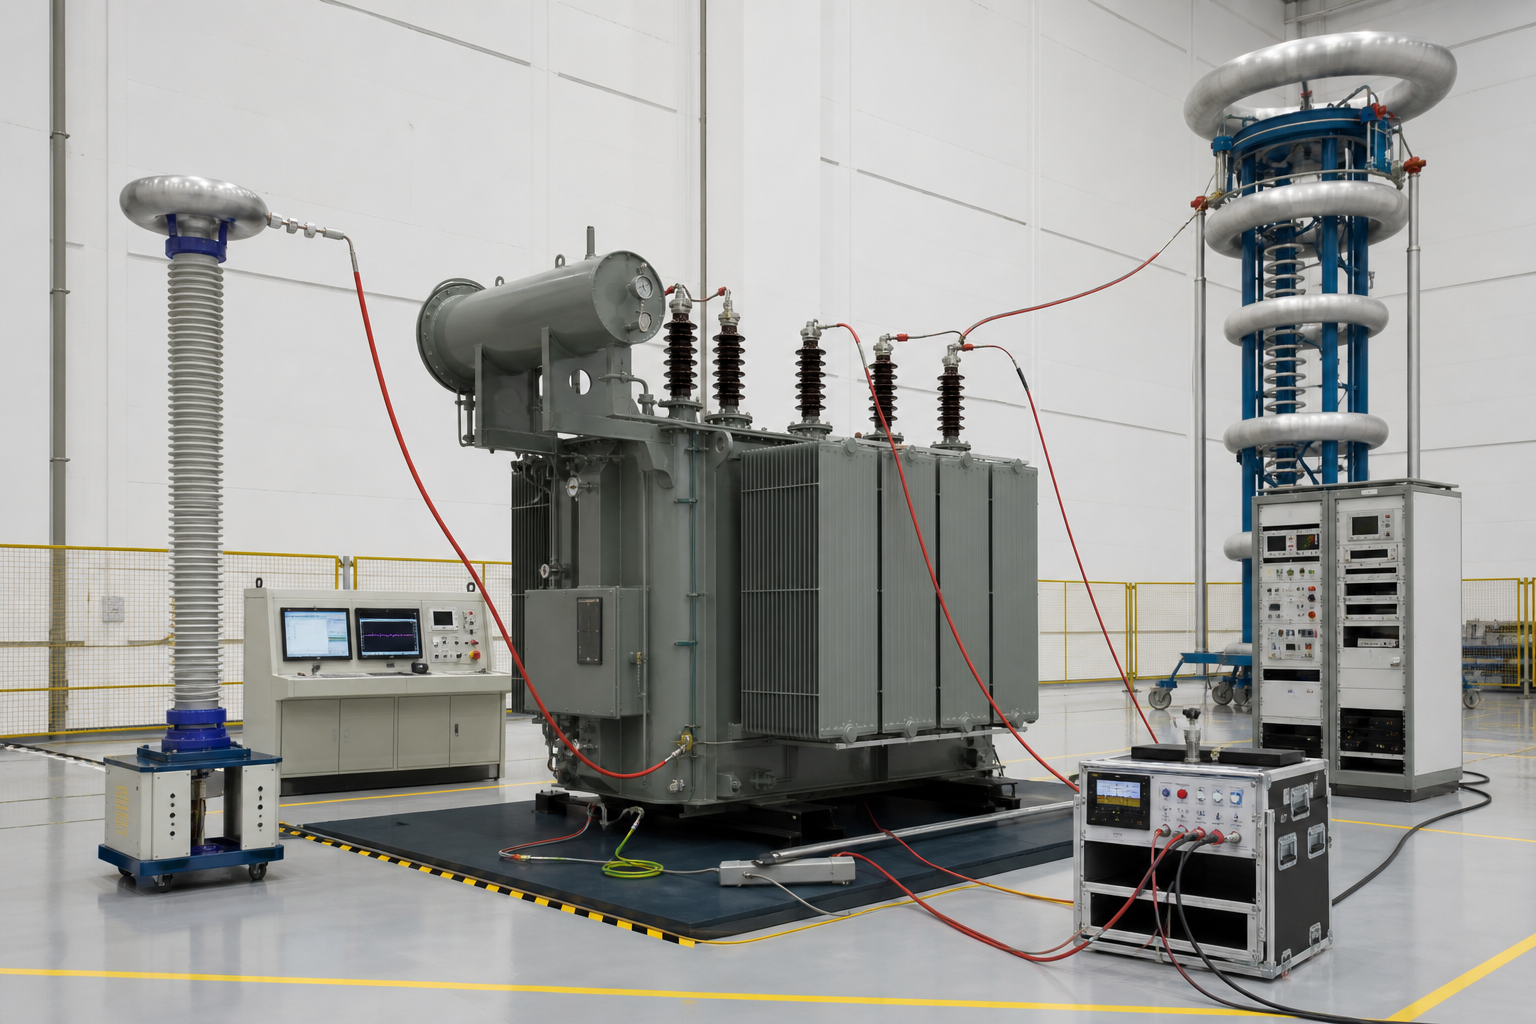
Oliegevulde transformator in een fabrieksacceptatietestcabine met elektrische testapparatuur |
Een nuttige FAT verifieert de overeengekomen ontwerpbasis, registreert testresultaten en lost afwijkingen op vóór vrijgave voor verzending.
FAT is een vrijgaveproces, niet alleen een testdag
Een fabrieksacceptatietest voor transformatoren wordt vaak omschreven als een bezoek om elektrische tests te getuigen. In de praktijk begint een effectieve FAT eerder. De goedgekeurde tekeningen, technische planning, normen, testplan en documentenlijst moeten worden afgestemd voordat de eenheid de testcabine bereikt. Het eindbesluit is niet simpelweg of een testinstrument een getal heeft geproduceerd; het gaat erom of de voltooide transformator en zijn documentatie voldoen aan de overeengekomen contractvereisten.
IEC 60076-1 stelt algemene eisen vast voor vermogentransformatoren en onderscheidt routine-, type- en speciale tests. Projectspecificaties en netbeheerderseisen kunnen aanvullende tests of documentatie vereisen. Het overeengekomen testschema moet aangeven welke tests zijn opgenomen, welke tests worden bijgewoond en welk bewijs zal worden geleverd.
Bevestig de goedgekeurde technische basislijn
Voor de FAT vergelijk je het meest recente goedgekeurde datasheet, de omtrektekening, de naamplaattekening, de schema’s, de lijst met accessoires en de klemmenopstelling. Controleer de revisienummers. Als de fabriek test tegen een andere revisie dan de koper, dan kunnen zelfs aanvaardbare elektrische resultaten niet aantonen dat is voldaan aan het huidige ontwerp.
Herzie het inspectie- en testplan
Het inspectie- en testplan moet de productie-inspecties, hold points, witness points, routine-tests, aanvullende tests, acceptatiecriteria en de verantwoordelijke partijen weergeven. Bevestig of gecalibreerde instrumentcertificaten, ruwe testgegevens en foto's vereist zijn. Indien een witness-test op afstand plaatsvindt, wordt van tevoren overeengekomen welk camera-oppervlak wordt gebruikt, welke methode voor het delen van documenten wordt toegepast en welk communicatiekanaal wordt gebruikt.
Typische routine-elektrische tests
De exacte lijst is afhankelijk van het transformertype en de toepasselijke norm. Een typisch overzicht van routine-tests kan omvatten: wikkelweerstand, spanningsverhouding en fasenverschuiving, kortsluitimpedantie en belastingsverlies, ledigloopverlies en -stroom, diëlektrische tests en controles van hulpbedrading en beveiligingsapparatuur. De resultaten moeten worden geëvalueerd met behulp van de overeengekomen nominale waarden, aftakpositie, temperatuurreferentie en toleranties.
Een koper dient te voorkomen dat één algemene checklist als universeel wordt beschouwd. Een distributietransformator, een droogtype-transformator, een op een platform gemonteerde transformator en een grote vermogenstransformator hebben verschillende constructies, accessoires en projecttestvereisten.
Mechanische en visuele inspectie
Elektrische resultaten vervangen geen fysieke inspectie. Controleer de totale afmetingen, de terminaloriëntatie, de hijs- en opstapvoorzieningen, de aardingspunten, de kleppen, de manometers, de kabelkasten, de radiatoren, de ventilatoren, de besturingskasten, de labels, de lakafwerking en het toegankelijke gereedschap. Vergelijk de werkelijke unit met de goedgekeurde omtrektekening en het accessoireoverzicht.
Typeplaat en documentatie
Controleer of het typeplaatje de juiste projectnaam, serienummer, nominale waarden, vectorgroep, impedantie, koeling, totale massa en, indien van toepassing, olie-massa bevat, evenals de normen en aansluitingsdiagram. Het definitieve documentenpakket moet traceerbaar zijn naar hetzelfde serienummer. Concept-testrapporten kunnen tijdens de FAT worden bekeken, maar voor vrijgave van de zending zijn gecontroleerde definitieve documenten vereist conform de overeenkomst.
Accessoires en functionele controles
Controleer alarm- en uitschakelcontacten, temperatuurindicatoren, oliepeilapparaten, drukontlastingsapparaten, ventilatoren, pompen, ruimteverwarmers, verlichting en bedrading van de verdeeldoos, indien van toepassing. Bevestig de terminalnummering en de relatie tussen het schema en de geïnstalleerde bedrading. Indien communicatie- of bewakingssystemen zijn opgenomen, definieer dan hoe hun basisfunctie zal worden gedemonstreerd.
Omgaan met afwijkingen
Documenteer elke afwijking met een duidelijke beschrijving, bewijsmateriaal, verantwoordelijke partij en sluitingsdatum. Onderscheid kritieke kwesties die de verzending blokkeren van minder ernstige documentatiecorrecties. Een mondelinge toezegging tijdens de FAT is moeilijk later te controleren; het vrijgaveverslag moet openstaande punten en het vereiste bewijs voor afronding vermelden.
Verpakken en vrijgeven voor verzending
Controleer vóór vrijgave de verpakkingsmethode, vochtbescherming, lijst van bijbehorende onderdelen, reserveonderdelen, verzendmarkeringen, transportafmetingen en eventuele voor verzending verwijderde items. Grote transformatoren vereisen mogelijk schokregistratoren, stikstof- of droge-luchtvoorzieningen en transportbewaking, afhankelijk van het project. De verzendvrijgave moet gekoppeld zijn aan de goedgekeurde testresultaten, de afgewerkte punchlist en de verpakkingsdocumentatie.
Apex-coördinatiemethode
Apex Electrics coördineert de technische eisen van de koper met de geselecteerde productiebron, volgt documentrevisies op, organiseert inspectie-informatie en houdt het afsluitend bewijsmateriaal bij vóór levering. Het doel is een praktische, traceerbare overdracht in plaats van een inspectierapport dat losstaat van de bestelde apparatuur.
|
Aanbevolen CTA Neem de vereiste FAT-, getuigen- en documentbepalingen op in het RFQ, zodat het inspectiebereik kan worden geprijsd en gepland vóór de productie. |