 EN
Abnahmetests für Transformatoren im Werk: Was Käufer vor der Auslieferung prüfen sollten
|
Slug |
transformer-factory-acceptance-tests-before-shipment |
|
Kategorie |
Wissen / Qualität & Inspektion |
|
Meta-Titel |
Abnahmetests für Transformatoren im Werk vor der Auslieferung |
|
Meta-Beschreibung |
Verstehen Sie die Planung von FAT für Transformatoren, Routineprüfungen, Dokumentenprüfung, Zeugnispunkte, Abweichungen und Freigabekontrollen vor der Auslieferung. |
|
Zielschlüsselwörter |
transformer factory acceptance test; transformer FAT; transformer routine test; transformer inspection |
|
Interne Links |
Leistungstransformatoren; ölgefüllte Verteilungstransformatoren; Über uns / So unterstützen wir Ihre Bestellung |
|
Bilddatei |
article-03-transformer-factory-acceptance-tests.png |
|
Bild-Alternativtext |
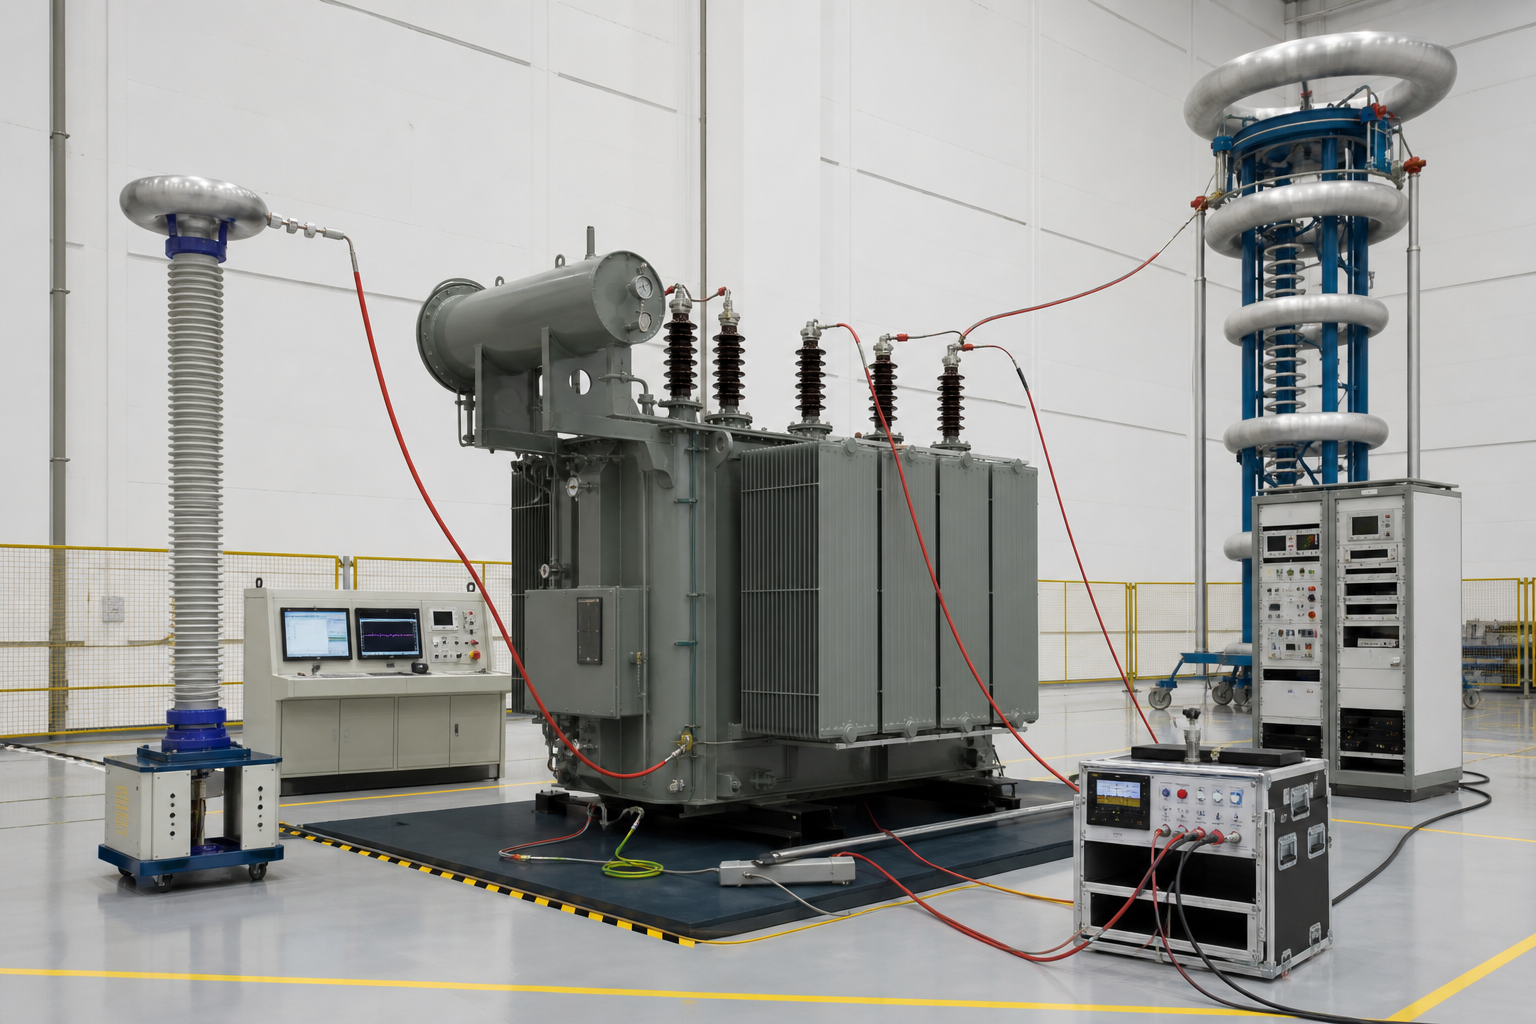
Ölgekühlter Transformator in einer Werkannahmetestbucht mit elektrischer Prüftechnik |
Ein nützlicher Werkannahmetest verifiziert die vereinbarte Design-Grundlage, dokumentiert die Prüfergebnisse und schließt Abweichungen vor der Freigabe zur Auslieferung ab.
Der Werkannahmetest ist ein Freigabeprozess, nicht nur ein Prüftag
Ein Werkannahmetest für Transformatoren wird oft als Besuch zur Beobachtung elektrischer Prüfungen beschrieben. In der Praxis beginnt ein wirksamer Werkannahmetest jedoch früher. Die genehmigten Zeichnungen, der technische Zeitplan, die Normen, der Prüfplan und die Dokumentenliste müssen bereits vor Erreichen der Prüfbucht abgestimmt sein. Die endgültige Entscheidung beruht nicht einfach darauf, ob ein Prüfgerät eine Zahl erzeugt hat; vielmehr geht es darum, ob der fertiggestellte Transformator und seine Unterlagen den vereinbarten Vertragsanforderungen entsprechen.
IEC 60076-1 legt allgemeine Anforderungen an Leistungstransformatoren fest und unterscheidet zwischen Routine-, Typ- und Sonderprüfungen. Projektvorgaben und Netzbetreiber-Anforderungen können weitere Prüfungen oder Dokumentationsleistungen vorsehen. Der vereinbarte Prüfplan muss klar festlegen, welche Prüfungen durchgeführt werden, welche Prüfungen begleitet werden und welche Nachweise bereitgestellt werden.
Bestätigen Sie die genehmigte technische Basis
Vor der FAT vergleichen Sie das aktuellste genehmigte Datenblatt, die Übersichtszeichnung, die Typenschild-Zeichnung, die Schaltpläne, die Zubehörliste und die Klemmenanordnung. Prüfen Sie die Änderungsstände. Falls das Werk mit einer anderen Änderung als dem Käufer prüft, können selbst akzeptable elektrische Ergebnisse nicht die Konformität mit dem aktuellen Design belegen.
Überprüfen Sie den Inspektions- und Prüfplan
Der Prüf- und Testplan sollte Fertigungsprüfungen, Haltepunkte, Beobachtungspunkte, Routineprüfungen, zusätzliche Prüfungen, Akzeptanzkriterien und die verantwortlichen Stellen enthalten. Bestätigen Sie, ob Zertifikate für kalibrierte Instrumente, unbearbeitete Prüfprotokolle und Fotos erforderlich sind. Wenn eine Beobachtungsprüfung remote durchgeführt wird, vereinbaren Sie im Voraus die Kameradeckung, die Dokumentenfreigabemethode und den Kommunikationskanal.
Typische elektrische Routineprüfungen
Die genaue Liste hängt vom Transformatortyp und der anwendbaren Norm ab. Die typische Überprüfung der Routineprüfungen kann Wicklungswiderstand, Spannungsverhältnis und Phasenverschiebung, Kurzschlussimpedanz und Lastverlust, Leerlaufverlust und Strom, dielektrische Prüfungen sowie Überprüfungen der Hilfsverdrahtung und Schutzgeräte umfassen. Die Ergebnisse müssen mit den vereinbarten Werten für Nennleistung, Abgriffstellung, Bezugstemperatur und Toleranzen ausgewertet werden.
Ein Käufer sollte vermeiden, eine allgemeine Prüfliste als universell zu betrachten. Ein Verteilungstransformator, eine trockene Ausführung, ein pad-mounted-Transformator und ein Großleistungstransformator weisen unterschiedliche Bauarten, Zubehörteile und Projektprüfungsanforderungen auf.
Mechanische und visuelle Inspektion
Elektrische Ergebnisse ersetzen keine physikalische Inspektion. Überprüfen Sie die Gesamtabmessungen, die Anordnung der Anschlüsse, die Hebe- und Hubvorrichtungen, die Erdungspunkte, die Ventile, die Messgeräte, die Kabelboxen, die Kühler, die Lüfter, die Schaltschränke, die Kennschilder, die Lackierung sowie leicht zugängliche Komponenten. Vergleichen Sie das tatsächliche Gerät mit der genehmigten Übersichtszeichnung und dem Zubehörplan.
Typenschild und Dokumentation
Stellen Sie sicher, dass das Typenschild den richtigen Projektnamen, die richtige Seriennummer, die korrekten Nennwerte, die richtige Vektorgroup, die Impedanz, die Kühlart, die Gesamtmasse, die Ölmasse (sofern zutreffend), die geltenden Normen sowie das Anschlussdiagramm enthält. Das endgültige Dokumentenpaket muss eindeutig derselben Seriennummer zugeordnet werden können. Entwürfe von Prüfberichten können während der FAT begutachtet werden; für die Freigabe zur Auslieferung sind jedoch verbindliche Enddokumente gemäß Vertrag erforderlich.
Zubehör und Funktionsprüfungen
Überprüfen Sie Alarm- und Auslösekontakte, Temperaturanzeiger, Ölstandsanzeigen, Druckentlastungseinrichtungen, Lüfter, Pumpen, Raumheizungen, Beleuchtung und Verdrahtung der Verteilerkästen entsprechend der Anwendbarkeit. Bestätigen Sie die Klemmennummerierung sowie die Beziehung zwischen Schaltplan und installierter Verdrahtung. Falls Kommunikations- oder Überwachungsschnittstellen vorhanden sind, legen Sie fest, wie deren Grundfunktion nachgewiesen wird.
Umgang mit Abweichungen
Dokumentieren Sie jede Abweichung mit einer klaren Beschreibung, Nachweisen, verantwortlicher Person und Abschlussdatum. Unterscheiden Sie kritische Probleme, die den Versand blockieren, von geringfügigen Dokumentationskorrekturen. Eine mündliche Zusage während der FAT ist später schwer nachvollziehbar; die Freigabebescheinigung muss offene Punkte sowie die für den Abschluss erforderlichen Nachweise auflisten.
Verpackung und Freigabe zum Versand
Vor der Freigabe zur Auslieferung sind die Verpackungsmethode, der Feuchtigkeitsschutz, die Zubehör-Verpackungsliste, die Ersatzteile, die Versandmarkierungen, die Transportabmessungen sowie alle für den Versand entfernten Komponenten zu prüfen. Große Transformatoren erfordern möglicherweise Stoßrekorder, Stickstoff- oder Trockenluft-Versorgung sowie Transportüberwachung gemäß den Projektanforderungen. Die Freigabe zur Auslieferung muss mit den genehmigten Prüfergebnissen, der abgeschlossenen Mängelliste und den Verpackungsunterlagen verknüpft sein.
Koordinationsansatz von Apex
Apex Electrics koordiniert die technischen Anforderungen des Käufers mit der ausgewählten Fertigungsressource, verfolgt Dokumentenänderungen, organisiert Inspektionsinformationen und verfolgt den Nachweis der Mängelbehebung bis zur Lieferung. Ziel ist eine praktische, nachvollziehbare Übergabe statt eines Inspektionsberichts, der vom bestellten Equipment losgelöst ist.
|
Vorgeschlagener Handlungsaufforderungstext Die erforderlichen FAT-, Begutachtungs- und Dokumentklauseln sind in die RFQ einzubeziehen, damit der Umfang der Inspektion vor Beginn der Produktion kalkuliert und terminlich geplant werden kann. |