 EN
Essais d'acceptation en usine pour les transformateurs : ce que les acheteurs doivent examiner avant l'expédition
|
Plomb |
essais-d-acceptation-en-usine-pour-les-transformateurs-avant-l-expedition |
|
Catégorie |
Connaissances / Qualité et inspection |
|
Titre méta |
Essais d'acceptation en usine pour les transformateurs avant l'expédition |
|
Méta-description |
Comprenez la planification des essais FAT pour les transformateurs, les essais de routine, l'examen des documents, les points à témoigner, les écarts et les contrôles de libération avant expédition. |
|
Mots-clés cibles |
essai d'acceptation en usine pour transformateur ; FAT pour transformateur ; essai de routine pour transformateur ; inspection de transformateur |
|
Liens internes |
Transformateurs de puissance ; transformateurs de distribution immergés dans l'huile ; À propos de nous / Comment nous soutenons votre commande |
|
Fichier image |
article-03-transformer-factory-acceptance-tests.png |
|
Texte alternatif de l’image |
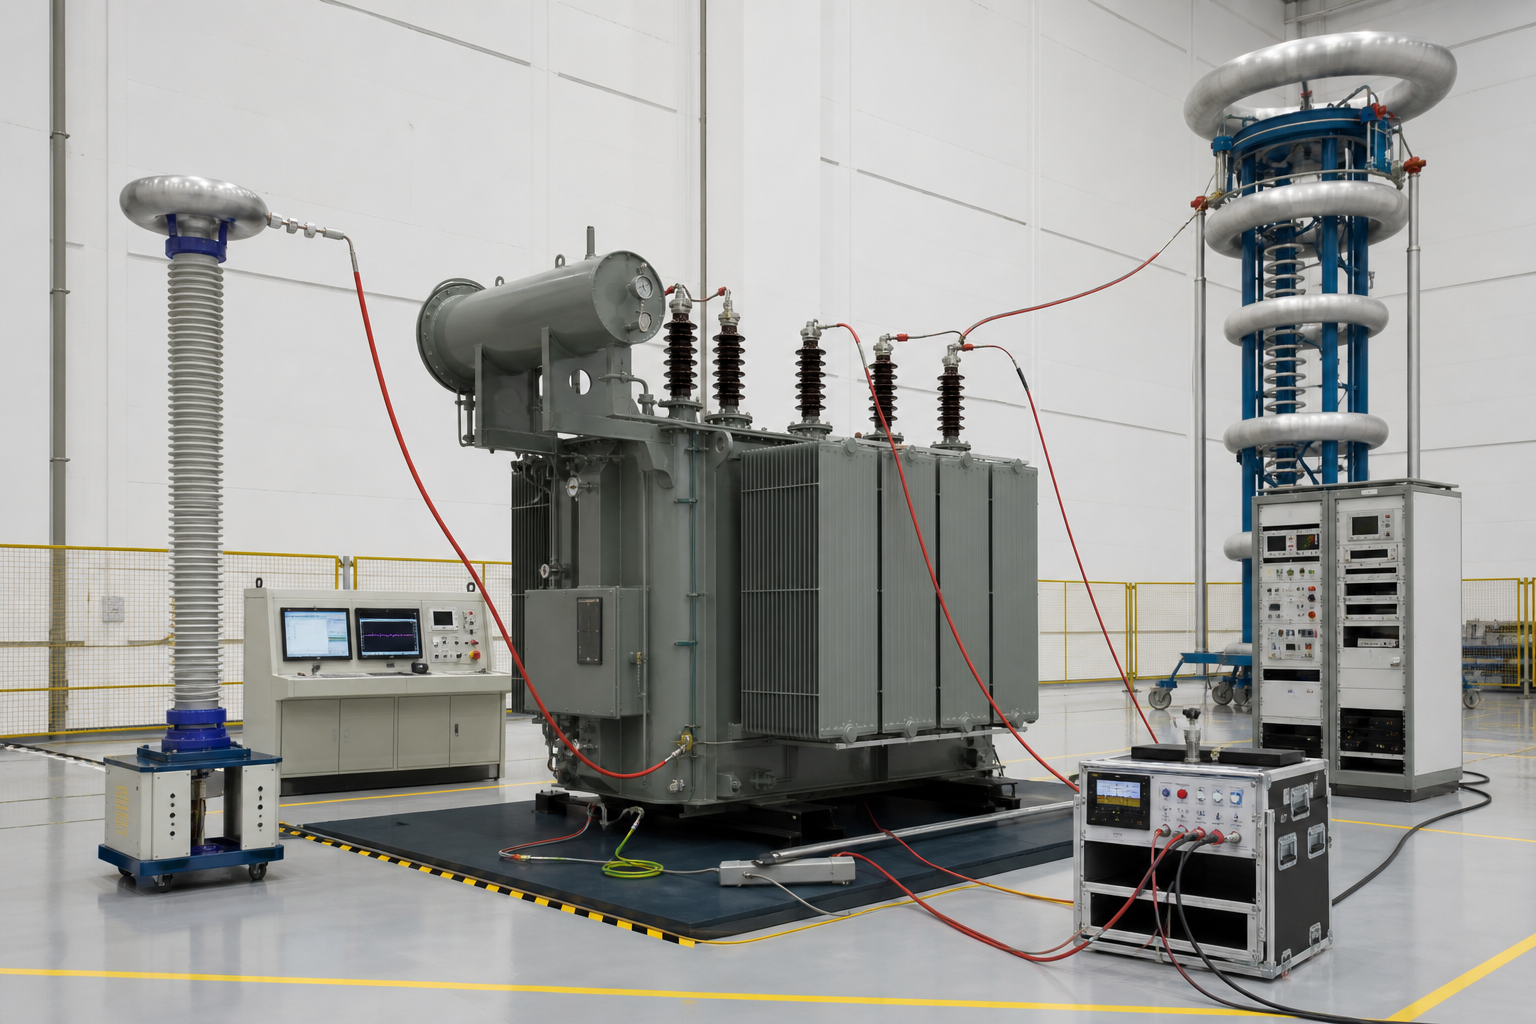
Transformateur immergé dans l’huile dans une zone d’essai de réception en usine avec du matériel d’essai électrique |
Une réception en usine utile vérifie la ligne directrice de conception convenue, enregistre les résultats des essais et clôt les écarts avant la libération de l’expédition.
La réception en usine est un processus de libération, pas seulement une journée d’essais
L’essai de réception en usine d’un transformateur est souvent décrit comme une visite pour assister aux essais électriques. En pratique, une réception en usine efficace commence plus tôt. Les plans approuvés, le calendrier technique, les normes, le plan d’essais et la liste des documents doivent être harmonisés avant que l’unité n’atteigne la zone d’essais. La décision finale ne repose pas simplement sur le fait qu’un instrument d’essai a produit un chiffre ; elle dépend de la conformité du transformateur achevé et de ses documents aux exigences contractuelles convenues.
La norme IEC 60076-1 établit les exigences générales applicables aux transformateurs de puissance et distingue les essais de routine, les essais de type et les essais spéciaux. Les spécifications du projet et les exigences de l’exploitant peuvent imposer des essais ou une documentation supplémentaires. Le calendrier d’essais convenu doit préciser les essais inclus, ceux dont la réalisation sera observée et les preuves qui seront fournies.
Confirmer la base technique approuvée
Avant l’essai en usine (FAT), comparer la dernière fiche technique approuvée, le dessin d’ensemble, le dessin de plaque signalétique, les schémas unifilaires, la liste des accessoires et l’agencement des bornes. Vérifier les numéros de révision. Si l’usine effectue les essais selon une révision différente de celle retenue par l’acheteur, même des résultats électriques acceptables ne garantissent pas la conformité avec la conception actuelle.
Examiner le plan d’inspection et d’essai
Le plan d’inspection et d’essai doit indiquer les inspections de fabrication, les points d’arrêt, les points de surveillance, les essais de routine, les essais supplémentaires, les critères d’acceptation ainsi que les parties responsables. Vérifiez si des certificats d’étalonnage des instruments, des relevés bruts des essais et des photographies sont requis. En cas d’essai surveillé à distance, convenez à l’avance de la zone couverte par la caméra, du mode de partage des documents et du canal de communication.
Essais électriques de routine typiques
La liste exacte dépend du type de transformateur et de la norme applicable. L’examen typique des essais de routine peut inclure la résistance des enroulements, le rapport de transformation et le déphasage, l’impédance de court-circuit et les pertes sous charge, les pertes à vide et le courant à vide, les essais diélectriques, ainsi que la vérification des câblages auxiliaires et des dispositifs de protection. Les résultats doivent être évalués en utilisant la puissance nominale convenue, la position de prise, la température de référence et les tolérances.
Un acheteur devrait éviter de considérer une liste de contrôle générique comme universelle. Un transformateur de distribution, une unité sèche, un transformateur sur socle et un grand transformateur de puissance présentent des constructions, des accessoires et des exigences d’essais projet différentes.
Inspection mécanique et visuelle
Les résultats électriques ne remplacent pas l’inspection physique. Vérifiez les dimensions globales, l’orientation des bornes, les dispositions pour le levage et le calage, les points de mise à la terre, les vannes, les jauges, les boîtes à câbles, les radiateurs, les ventilateurs, les armoires de commande, les étiquettes, la finition de la peinture et les éléments mécaniques accessibles. Comparez l’unité réelle avec le dessin d’ensemble approuvé et le calendrier des accessoires.
Plaque signalétique et documentation
Vérifiez que la plaque signalétique indique correctement le nom du projet, le numéro de série, les caractéristiques nominales, le groupe vectoriel, l’impédance, le mode de refroidissement, la masse totale, la masse d’huile le cas échéant, les normes applicables et le schéma de raccordement. L’ensemble final des documents doit être traçable au même numéro de série. Les rapports d’essai préliminaires peuvent être examinés lors de l’essai en usine (FAT), mais la libération de l’expédition doit exiger des documents finals contrôlés conformément au contrat.
Accessoires et vérifications fonctionnelles
Vérifier les contacts d’alarme et de déclenchement, les indicateurs de température, les dispositifs de niveau d’huile, les dispositifs de décharge de pression, les ventilateurs, les pompes, les chauffages d’espace, l’éclairage et le câblage des boîtiers de raccordement, selon le cas. Confirmer la numérotation des bornes ainsi que la correspondance entre le schéma électrique et le câblage installé. Lorsque des interfaces de communication ou de surveillance sont incluses, préciser comment leur fonction de base sera démontrée.
Gestion des écarts
Enregistrer chaque écart avec une description claire, des éléments probants, la partie responsable et la date de clôture. Séparer les problèmes critiques bloquant l’expédition des corrections mineures relatives à la documentation. Une promesse verbale formulée lors de l’essai FAT est difficile à suivre ultérieurement ; la note de libération doit lister les points en attente ainsi que les éléments probants requis pour leur clôture.
Emballage et libération de l’expédition
Avant la libération de l’expédition, vérifiez la méthode d’emballage, la protection contre l’humidité, la liste des accessoires emballés, les pièces de rechange, les marquages d’expédition, les dimensions de transport et tous les éléments retirés pour l’expédition. Pour les transformateurs de grande taille, il peut être nécessaire d’installer des enregistreurs de chocs, de prévoir de l’azote ou de l’air sec, ainsi que de surveiller le transport conformément aux exigences du projet. La libération de l’expédition doit faire référence aux résultats des essais approuvés, à la liste des points à résoudre clôturée et aux registres d’emballage.
Approche de coordination Apex
Apex Electrics coordonne les exigences techniques de l’acheteur avec la ressource de fabrication sélectionnée, suit les révisions des documents, organise les informations relatives aux inspections et suit l’obtention des preuves de clôture avant la livraison. L’objectif est une remise pratique et traçable, plutôt qu’un rapport d’inspection déconnecté de l’équipement commandé.
|
Appel à l’action suggéré Incluez dans la demande de devis (RFQ) les clauses requises relatives aux essais en usine (FAT), aux inspections assistées et aux documents, afin que la portée de l’inspection puisse être chiffrée et planifiée avant la production. |