 EN
Pruebas de Aceptación en Fábrica de Transformadores: Qué Deben Revisar los Compradores Antes del Envío
|
Proyectil |
pruebas-de-aceptacion-en-fabrica-de-transformadores-antes-del-envio |
|
Categoría |
Conocimiento / Calidad e Inspección |
|
Título Meta |
Pruebas de Aceptación en Fábrica de Transformadores Antes del Envío |
|
Meta Descripción |
Comprenda la planificación de las pruebas de aceptación en fábrica (FAT) de transformadores, las pruebas rutinarias, la revisión de documentos, los puntos de verificación, las desviaciones y los controles de liberación antes del envío. |
|
Palabras clave objetivo |
prueba de aceptación en fábrica de transformador; FAT de transformador; prueba rutinaria de transformador; inspección de transformador |
|
Enlaces internos |
Transformadores de Potencia; Transformadores de Distribución Sumergidos en Aceite; Acerca de Nosotros / Cómo Apoyamos su Pedido |
|
Archivo de Imagen |
article-03-transformer-factory-acceptance-tests.png |
|
Texto alternativo de la imagen |
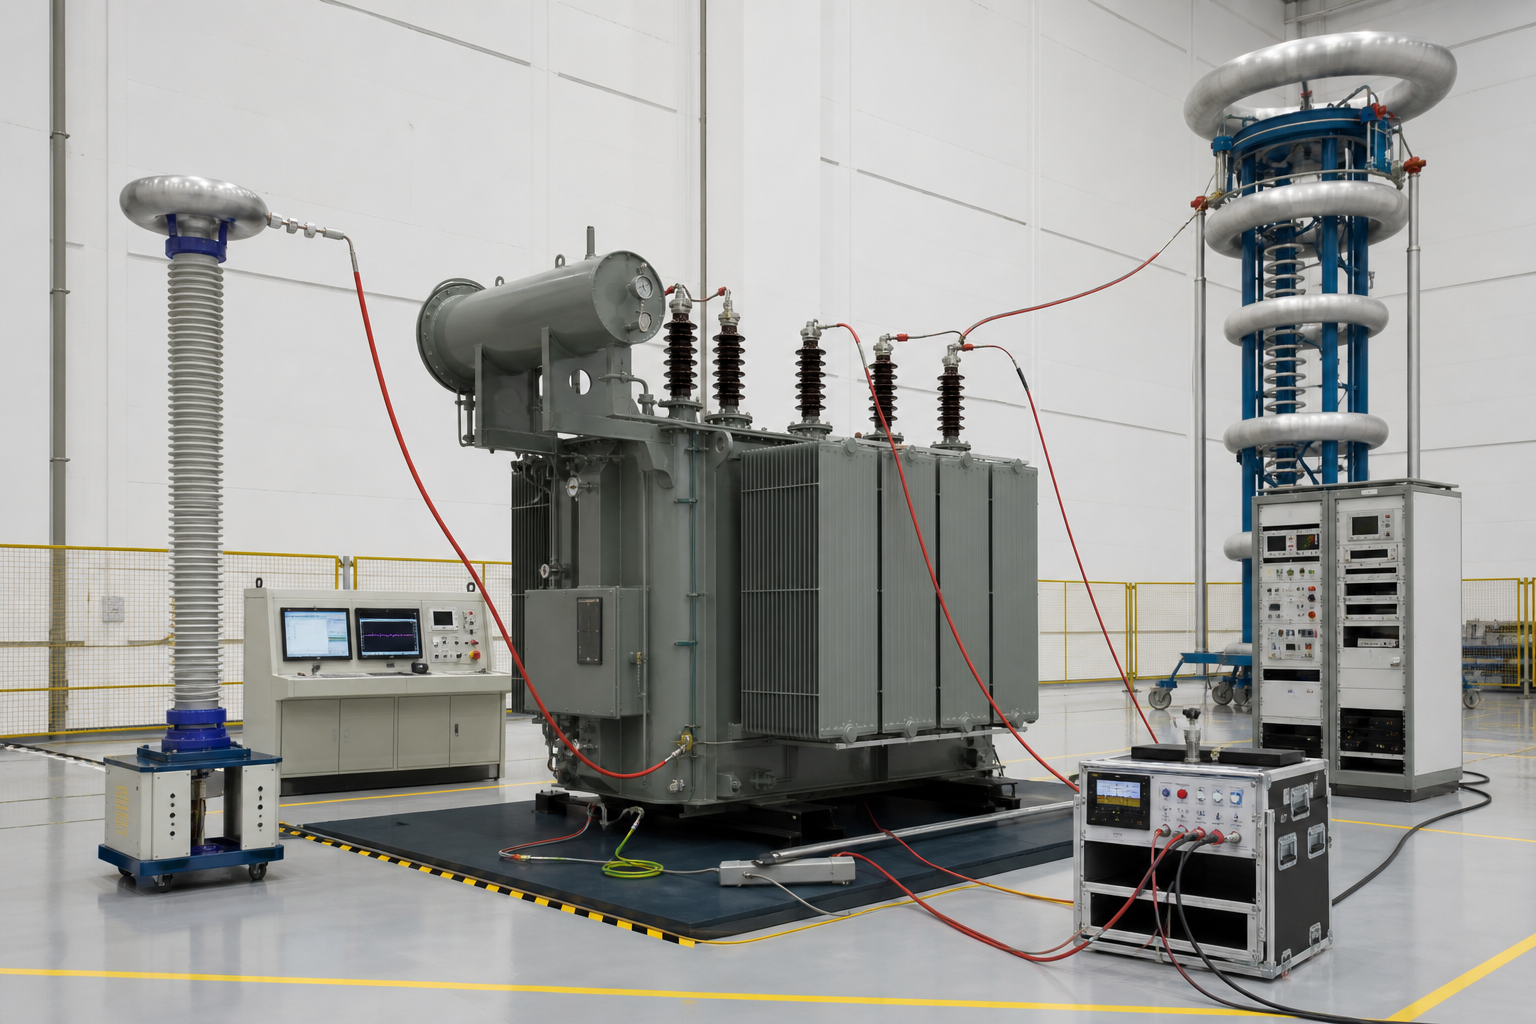
Transformador sumergido en aceite en una bahía de prueba de aceptación en fábrica con equipos de ensayo eléctrico |
Una prueba de aceptación en fábrica (FAT) útil verifica la línea base de diseño acordada, registra los resultados de las pruebas y resuelve las desviaciones antes de la liberación para el envío.
La FAT es un proceso de liberación, no solo un día de pruebas
La prueba de aceptación en fábrica (FAT) de un transformador suele describirse como una visita para presenciar las pruebas eléctricas. En la práctica, una FAT eficaz comienza antes. Los planos aprobados, el cronograma técnico, las normas, el plan de ensayos y la lista de documentos deben estar alineados antes de que la unidad llegue a la bahía de pruebas. La decisión final no se basa simplemente en si un instrumento de prueba ha arrojado un valor numérico, sino en si el transformador terminado y sus registros cumplen con los requisitos contractuales acordados.
La norma IEC 60076-1 establece los requisitos generales para los transformadores de potencia y distingue entre ensayos rutinarios, de tipo y especiales. Las especificaciones del proyecto y los requisitos de la compañía eléctrica pueden añadir ensayos o documentación adicionales. El cronograma de ensayos acordado debe indicar qué ensayos se incluyen, cuáles se presencian y qué evidencia se proporcionará.
Confirmar la línea base técnica aprobada
Antes de la prueba en fábrica (FAT), comparar la hoja de datos aprobada más reciente, el dibujo general, el dibujo de la placa de características, los diagramas esquemáticos, la lista de accesorios y la disposición de bornes. Verificar los números de revisión. Si la fábrica realiza las pruebas con una revisión distinta de la acordada con el comprador, incluso resultados eléctricos aceptables podrían no demostrar el cumplimiento del diseño actual.
Revisar el plan de inspección y ensayo
El plan de inspección y ensayo debe indicar las inspecciones durante la fabricación, los puntos de parada, los puntos de verificación, los ensayos de rutina, los ensayos adicionales, los criterios de aceptación y las partes responsables. Confirme si se requieren certificados de calibración de los instrumentos, registros originales de ensayos y fotografías. Si un ensayo con presencia es remoto, acuerde por anticipado la cobertura de la cámara, el método para compartir documentos y el canal de comunicación.
Ensayos eléctricos de rutina típicos
La lista exacta depende del tipo de transformador y de la norma aplicable. La revisión típica de ensayos de rutina puede incluir la resistencia de los devanados, la relación de tensión y el desplazamiento de fase, la impedancia de cortocircuito y las pérdidas bajo carga, las pérdidas en vacío y la corriente en vacío, los ensayos dieléctricos y la verificación de los cables auxiliares y los dispositivos de protección. Los resultados deben evaluarse utilizando la potencia asignada acordada, la posición del toma, la temperatura de referencia y las tolerancias.
Un comprador debe evitar tratar una lista de verificación genérica como universal. Un transformador de distribución, una unidad de tipo seco, un transformador montado sobre pedestal y un transformador de gran potencia tienen distintas construcciones, accesorios y requisitos de ensayo específicos para el proyecto.
Inspección mecánica y visual
Los resultados eléctricos no sustituyen la inspección física. Verifique las dimensiones generales, la orientación de los terminales, las disposiciones para izado y elevación, los puntos de puesta a tierra, las válvulas, los manómetros, las cajas de cables, los radiadores, los ventiladores, los armarios de control, las etiquetas, el acabado de la pintura y los elementos de fijación accesibles. Compare la unidad real con el dibujo general aprobado y con el listado de accesorios.
Placa de identificación y documentación
Compruebe que la placa de identificación incluya correctamente el nombre del proyecto, el número de serie, las características nominales, el grupo vectorial, la impedancia, el sistema de refrigeración, la masa total, la masa de aceite (cuando corresponda), las normas aplicables y el diagrama de conexiones. El paquete final de documentos debe ser rastreable al mismo número de serie. Los informes de ensayo preliminares pueden revisarse durante la prueba en fábrica (FAT), pero la liberación para embarque debe exigir documentos finales controlados conforme al contrato.
Accesorios y comprobaciones funcionales
Verificar los contactos de alarma y disparo, los indicadores de temperatura, los dispositivos de nivel de aceite, los dispositivos de alivio de presión, los ventiladores, las bombas, los calentadores de espacio, la iluminación y el cableado de las cajas de distribución, según corresponda. Confirmar la numeración de los terminales y la relación entre el diagrama esquemático y el cableado instalado. Cuando se incluyan interfaces de comunicación o monitoreo, definir cómo se demostrará su función básica.
Gestión de desviaciones
Registrar cada desviación con una descripción clara, pruebas, parte responsable y fecha de cierre. Distinguir claramente los problemas críticos que impiden el envío de los errores menores en la documentación. Una promesa verbal durante la FAT es difícil de controlar posteriormente; la nota de liberación debe enumerar los puntos pendientes y las pruebas requeridas para su cierre.
Embalaje y liberación para envío
Antes de la liberación, revise el método de embalaje, la protección contra la humedad, la lista de accesorios empaquetados, las piezas de repuesto, las marcas de envío, las dimensiones de transporte y cualquier elemento retirado para el envío. Los transformadores grandes pueden requerir registradores de impacto, provisiones de nitrógeno o aire seco y monitoreo durante el transporte, según lo establecido en el proyecto. La liberación del envío debe vincular los resultados de las pruebas aprobadas, la lista de observaciones cerrada y los registros de embalaje.
Enfoque de coordinación Apex
Apex Electrics coordina los requisitos técnicos del comprador con el recurso de fabricación seleccionado, sigue las revisiones de documentos, organiza la información de inspección y rastrea las pruebas de cierre antes de la entrega. El objetivo es una entrega práctica y trazable, y no un informe de inspección desconectado del equipo ordenado.
|
CTA sugerido Incluya en la solicitud de cotización (RFQ) las cláusulas obligatorias relativas a la prueba de aceptación en fábrica (FAT), la presencia en inspecciones y la documentación, para que el alcance de la inspección pueda cotizarse y programarse antes de la producción. |