 EN
Prove di accettazione in fabbrica per trasformatori: cosa devono verificare gli acquirenti prima della spedizione
|
Proiettile unitario |
transformer-factory-acceptance-tests-before-shipment |
|
Categoria |
Conoscenza / Qualità e ispezione |
|
Titolo Meta |
Prove di accettazione in fabbrica per trasformatori prima della spedizione |
|
Descrizione Meta |
Comprendere la pianificazione delle prove FAT per trasformatori, le prove di routine, la revisione dei documenti, i punti di verifica, le deviazioni e i controlli di rilascio prima della spedizione. |
|
Parole chiave mirate |
prova di accettazione in fabbrica per trasformatore; FAT per trasformatore; prova di routine per trasformatore; ispezione del trasformatore |
|
Collegamenti interni |
Trasformatori di potenza; Trasformatori di distribuzione immersi nell’olio; Chi siamo / Come supportiamo il vostro ordine |
|
File immagine |
article-03-transformer-factory-acceptance-tests.png |
|
Testo alternativo dell'immagine |
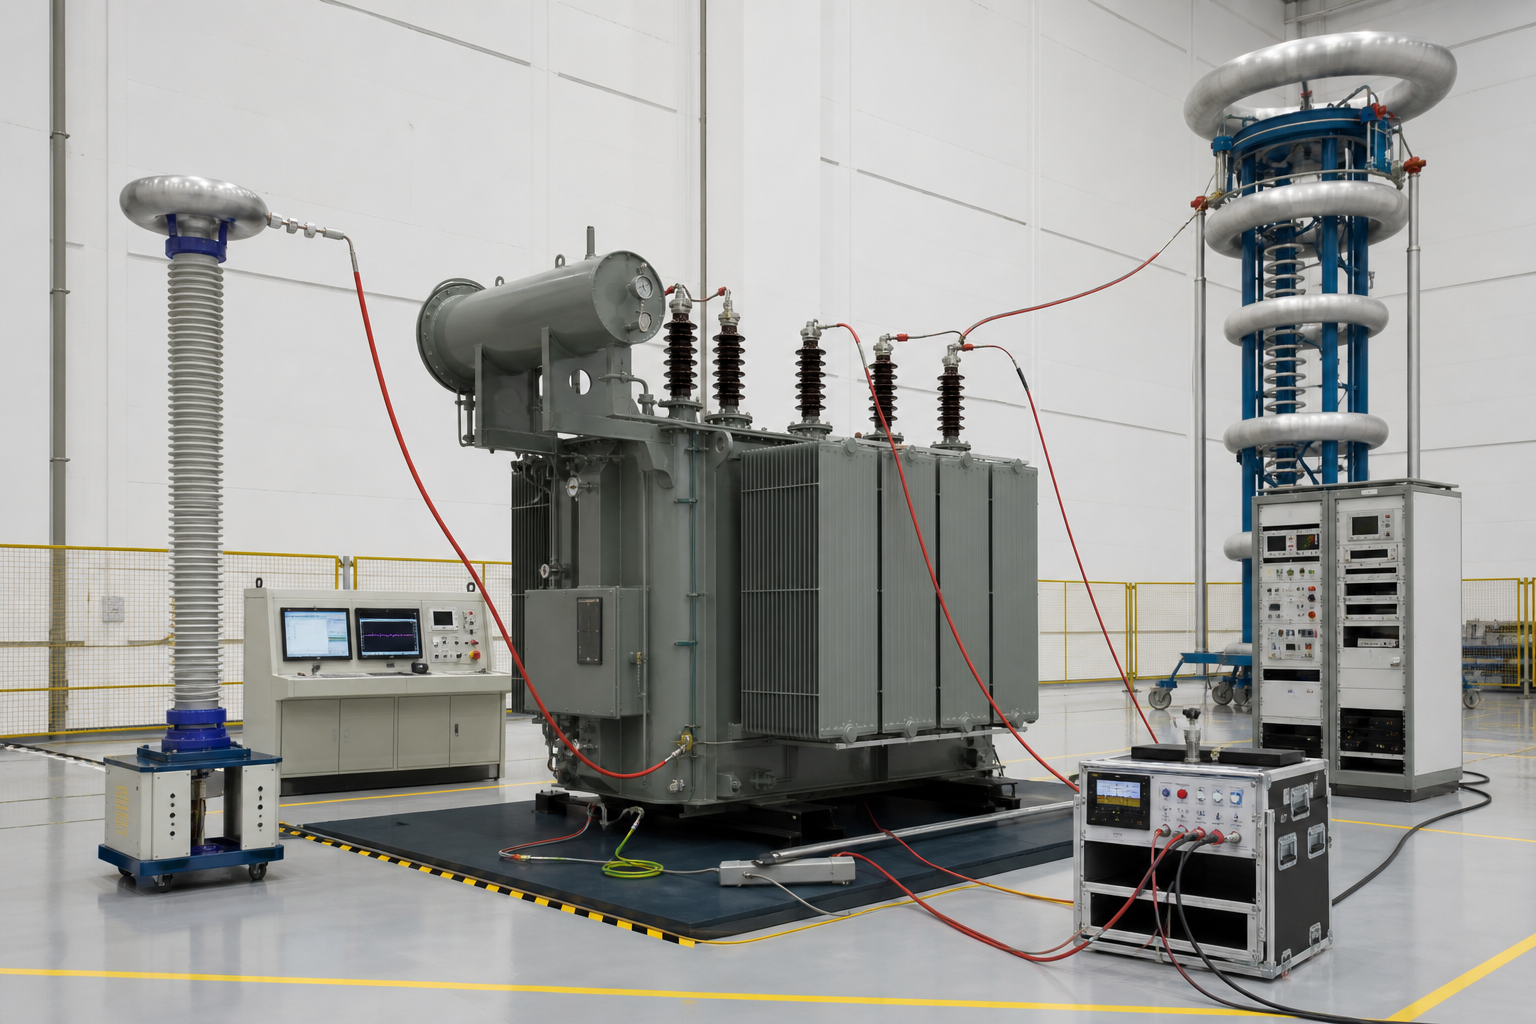
Trasformatore immerso nell'olio in una zona di prova di accettazione in fabbrica con strumenti di prova elettrica |
Un FAT utile verifica la baseline progettuale concordata, registra i risultati delle prove e risolve le deviazioni prima del rilascio per la spedizione.
L'FAT è un processo di rilascio, non soltanto una giornata di prove
La prova di accettazione in fabbrica di un trasformatore è spesso descritta come una visita per assistere alle prove elettriche. Nella pratica, un FAT efficace ha inizio prima. I disegni approvati, il cronoprogramma tecnico, le norme, il piano di prova e l'elenco documentale devono essere allineati prima che l'unità raggiunga la zona di prova. La decisione finale non si basa semplicemente sul fatto che uno strumento di prova abbia prodotto un valore numerico; piuttosto, consiste nel verificare se il trasformatore completato e i relativi documenti corrispondono ai requisiti contrattuali concordati.
La norma IEC 60076-1 stabilisce i requisiti generali per i trasformatori di potenza e distingue tra prove di routine, prove di tipo e prove speciali. Le specifiche del progetto e i requisiti dell’ente gestore possono prevedere ulteriori prove o documentazione. Il programma di prove concordato deve indicare chiaramente quali prove sono incluse, quali vengono osservate in presenza e quali prove documentali verranno fornite.
Confermare la baseline tecnica approvata
Prima della FAT, confrontare il più recente foglio dati approvato, il disegno d’insieme, il disegno della targhetta, gli schemi elettrici, l’elenco degli accessori e la disposizione dei morsetti. Verificare i numeri di revisione. Se lo stabilimento esegue le prove su una revisione diversa da quella concordata con l’acquirente, anche risultati elettrici accettabili potrebbero non dimostrare la conformità al progetto corrente.
Esaminare il piano di ispezione e prova
Il piano di ispezione e prova deve indicare le ispezioni di produzione, i punti di attesa, i punti di verifica, le prove di routine, le prove aggiuntive, i criteri di accettazione e le parti responsabili. Confermare se sono richiesti certificati di strumenti tarati, registrazioni originali delle prove e fotografie. Se una prova di verifica viene effettuata a distanza, concordare in anticipo la copertura della telecamera, il metodo di condivisione dei documenti e il canale di comunicazione.
Prove elettriche di routine tipiche
L’elenco esatto dipende dal tipo di trasformatore e dalla norma applicabile. La revisione tipica delle prove di routine può includere la resistenza degli avvolgimenti, il rapporto di trasformazione e lo spostamento di fase, l’impedenza di cortocircuito e le perdite a carico, le perdite a vuoto e la corrente, le prove dielettriche e la verifica dei collegamenti ausiliari e dei dispositivi di protezione. I risultati devono essere valutati utilizzando la potenza nominale concordata, la posizione del prelievo, la temperatura di riferimento e le tolleranze.
Un acquirente dovrebbe evitare di considerare una singola checklist generica come universale. Un trasformatore di distribuzione, un’unità in resina, un trasformatore su basamento e un grande trasformatore di potenza presentano costruzioni, accessori e requisiti di prova specifici per il progetto differenti.
Ispezione meccanica e visiva
I risultati delle prove elettriche non sostituiscono l’ispezione fisica. Verificare le dimensioni complessive, l’orientamento dei morsetti, le predisposizioni per sollevamento e puntellamento, i punti di messa a terra, le valvole, gli strumenti di misura, le scatole per cavi, i radiatori, i ventilatori, gli armadi di comando, le targhette, la finitura della verniciatura e gli elementi di fissaggio accessibili. Confrontare l’unità effettiva con il disegno schematico approvato e con il programma degli accessori.
Targhetta identificativa e documentazione
Verificare che la targhetta identificativa riporti correttamente il nome del progetto, il numero di serie, i dati nominali, il gruppo vettoriale, l’impedenza, il sistema di raffreddamento, la massa totale, la massa dell’olio (ove applicabile), le norme di riferimento e lo schema di collegamento. Il pacchetto finale della documentazione deve essere tracciabile allo stesso numero di serie. I rapporti di prova preliminari possono essere esaminati durante la FAT, ma il rilascio della spedizione deve richiedere la consegna di documenti finali controllati, conformemente al contratto.
Accessori e controlli funzionali
Verificare i contatti di allarme e di intervento, gli indicatori di temperatura, i dispositivi di livello dell'olio, i dispositivi di sfogo della pressione, le ventole, le pompe, i riscaldatori ambientali, l'illuminazione e il cablaggio delle scatole di distribuzione, ove applicabile. Confermare la numerazione dei morsetti e la corrispondenza tra lo schema elettrico e il cablaggio installato. Qualora siano presenti interfacce di comunicazione o di monitoraggio, definire in che modo verrà dimostrata la loro funzionalità di base.
Gestione delle deviazioni
Registrare ogni deviazione con una descrizione chiara, prove documentali, parte responsabile e data di chiusura. Distinguere nettamente i problemi critici che impediscono la spedizione dalle correzioni minori della documentazione. Un impegno verbale fornito durante la FAT è difficile da gestire successivamente; la nota di rilascio deve elencare gli elementi aperti e le prove richieste per la loro chiusura.
Imballaggio e rilascio per la spedizione
Prima della spedizione, verificare il metodo di imballaggio, la protezione dall'umidità, l'elenco degli accessori imballati, i ricambi, i marchi di spedizione, le dimensioni per il trasporto e tutti gli elementi rimossi per la spedizione. I trasformatori di grandi dimensioni potrebbero richiedere registratori d'impatto, provvedimenti con azoto o aria secca e monitoraggio durante il trasporto, in base al progetto. La liberatoria per la spedizione deve collegare i risultati dei test approvati, l'elenco delle prescrizioni risolte e i registri di imballaggio.
Approccio di coordinamento Apex
Apex Electrics coordina i requisiti tecnici dell'acquirente con la risorsa produttiva selezionata, segue le revisioni dei documenti, organizza le informazioni relative alle ispezioni e traccia le prove di chiusura prima della consegna. L'obiettivo è una consegna pratica e tracciabile, anziché un rapporto di ispezione scollegato dall'apparecchiatura ordinata.
|
CTA suggerito Includere nel RFQ le clausole obbligatorie relative alla FAT, alle ispezioni con presenza del cliente (witness) e ai documenti, affinché l'ambito dell'ispezione possa essere quotato e programmato prima dell'avvio della produzione. |